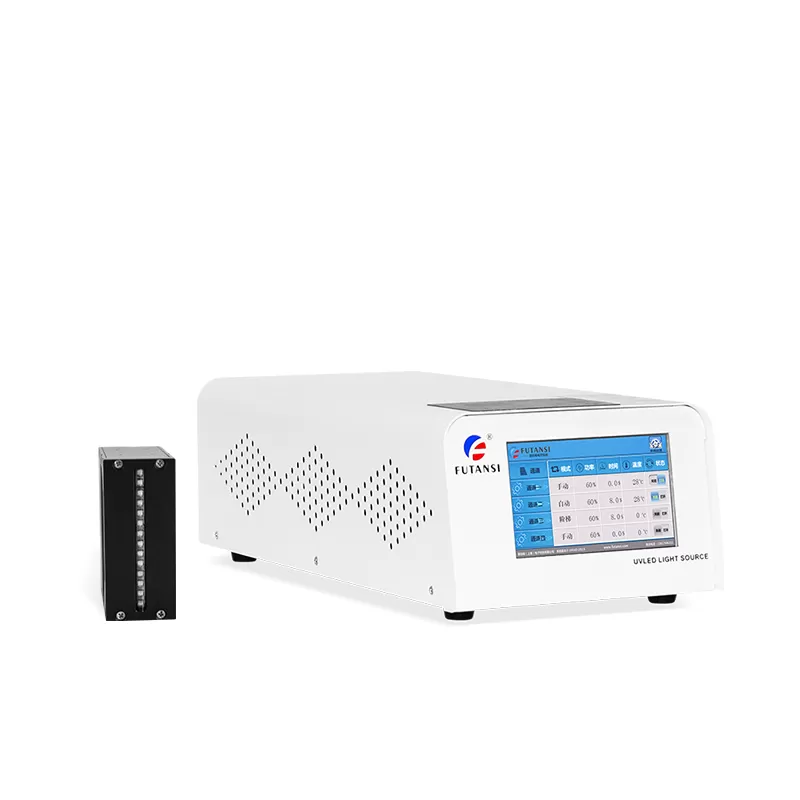
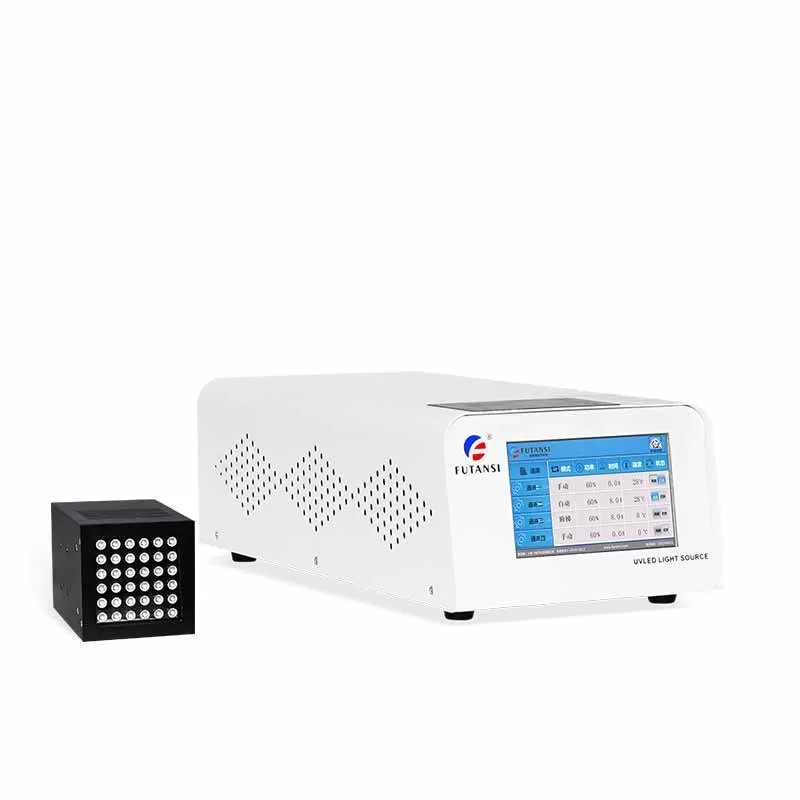
在连续化生产中,UVLED线光源的定制不能只根据产品宽度确定灯头尺寸,还需要结合输送速度、有效固化区域和产品在运动过程中的受光情况进行综合设计。对于PCB涂覆、电子组件粘接、光学器件装配及精密涂层固化等工艺,产品经过照射区域的时间有限,如果线光源覆盖宽度不足,可能出现边缘漏照;如果照射长度和输出配置不合理,即使产品能够完整通过灯头下方,也不一定能达到材料所需的固化条件。因此,定制前应先明确产品尺寸与输送方式,再确定照射范围、光源结构和控制参数。
产品尺寸决定线光源的有效覆盖宽度。 设计时首先要确认产品在输送方向上的摆放方式,以及垂直于输送方向的实际最大宽度。如果产品始终沿固定方向通过照射工位,灯头的有效照射宽度应覆盖产品的目标固化区域,并结合产品定位误差、输送偏移和工装尺寸预留合理余量。对于同一条产线上的多种规格产品,还需要明确最大产品宽度、不同产品的排列方式,以及是否存在并排输送的情况。若固化对象只分布在产品的局部区域,可以根据工艺需求评估局部照射设计;若产品表面需要整体覆盖,则应重点检查线光源宽度与有效照射区域是否匹配,避免仅按产品外形尺寸选型而忽略实际需要固化的区域。
输送速度决定产品在照射区域内的停留时间。 在线式固化过程中,产品通常以一定速度连续通过线光源下方,输送速度越快,单位产品经过照射区域的时间通常越短。因此,设计时需要将输送速度与照射方向上的有效光照长度结合起来评估,而不能只关注灯头宽度。这里需要区分两个方向:垂直于输送方向的尺寸主要影响照射覆盖宽度,沿输送方向的有效照射长度则影响产品的受光时间。若现有输送线速度固定,通常需要围绕目标固化效果评估有效照射长度及光源输出;若输送速度可以调节,则可以结合生产节拍与材料要求确定适宜的运行速度。最终参数仍应通过实际材料测试确认,不能单纯依靠几何尺寸推算固化结果。
在确定照射范围时,还要区分灯头的物理尺寸与工件表面的有效照射区域。灯头长度并不必然等于产品表面能够获得符合要求的均匀照射宽度。光学结构、灯头与产品之间的距离、安装角度及输出分布,都可能影响工件表面的实际辐照情况。对于宽幅产品,设计时应重点检查照射区域两侧的能量分布,防止中心区域满足要求而边缘区域固化不足;对于较窄产品,则需要确认照射范围是否与目标位置相符,避免不必要的照射。若产品表面存在高度差、凹槽或局部遮挡,还应评估不同位置的受光条件,必要时通过调整安装结构或照射方式改善覆盖效果。
波长与输出配置同样需要纳入定制设计。UVLED线光源可根据材料需求选择相应波段,常见配置包括365nm、385nm、395nm和405nm等,具体应以胶黏剂、油墨或涂层的光谱响应及供应商提供的固化条件为依据。确定波长后,还需要评估工件表面的实际辐照强度和所需能量剂量。输送速度提高后,产品受光时间缩短,如果原有光照条件无法满足材料要求,就需要综合评估输出水平、有效照射长度、输送速度及材料适用范围,而不是直接认定提高光源功率就能解决问题。对于连续生产工艺,建议使用真实产品进行测试,并记录速度、工作距离和固化结果,形成可重复的工艺参数。
除了照射范围,线光源的散热结构、安装方式和控制接口也会影响设备的实际使用。连续运行的生产线需要根据光源输出与工作环境选择合适的散热配置,并为灯头维护、线缆布置和设备调整预留空间。如果线光源需要接入输送线控制系统,还应明确启动触发、输送状态联动、照射启停及异常停机等逻辑,避免输送设备与光源之间动作不同步。对于需要多段照射或多通道控制的工艺,可以根据产品不同区域的固化要求评估分区控制的必要性。设备设计阶段把机械、电气和工艺条件一并确认,有助于减少安装后的二次调整。
在定制前,企业可以准备产品最大尺寸、目标固化区域、输送速度范围、产品排列方式、材料型号、现有光源参数和预期生产节拍等资料。如果当前生产中存在边缘固化不充分、产品通过后仍需补照、不同规格切换困难或速度提升后固化质量下降等问题,也应说明具体表现及现有测试条件。这些信息有助于判断问题主要来自覆盖宽度、有效照射长度、输出配置,还是材料与工艺条件不匹配。对于多规格混线生产,还应提前明确不同产品的尺寸差异及速度要求,以便评估是否适合采用可调参数、分区照射或专用灯头结构。
复坦希(北京)电子科技有限公司提供UVLED固化设备相关产品与技术服务,可根据连续生产工艺沟通UVLED线光源的照射宽度、有效照射长度、波长配置、输出控制及安装集成需求。如果您正在规划线光源定制,建议提供产品尺寸、输送速度、目标固化区域、材料型号和现有产线布局,以便进一步评估照射范围与设备配置。对于需要高速输送、宽幅照射、多规格切换或自动化联动的项目,也可提前说明具体工况。欢迎联系复坦希(北京)电子科技有限公司,咨询UVLED线光源定制与工艺适配方案,结合产品尺寸和输送速度评估有效照射范围,减少设备选型与实际生产之间的偏差。