在电子制造、光通信、柔性线路板加工及精密组件装配过程中,部分UV固化工序需要沿着特定长度或连续运动路径完成照射。与微小胶点的局部固化不同,线状胶路、条形涂层以及连续通过加工工位的产品,不仅要求紫外光覆盖指定区域,还要求照射宽度、能量分布和加工节拍相互匹配。如果光源沿长度方向的输出存在明显差异,或者工件移动速度与照射条件不协调,就可能造成不同位置的固化效果不一致,增加后续检测和工艺调整的难度。UVLED线光源正是针对线性及扫描式固化需求设计的设备形式,通过沿一定长度方向输出紫外光,配合光强控制与生产节拍管理,为连续固化和定向照射提供支持。复坦希UVLED线光源采用高功率UVLED阵列,并结合多通道独立控制设计,适用于需要关注线性照射质量、设备集成和连续运行的工业固化工序。
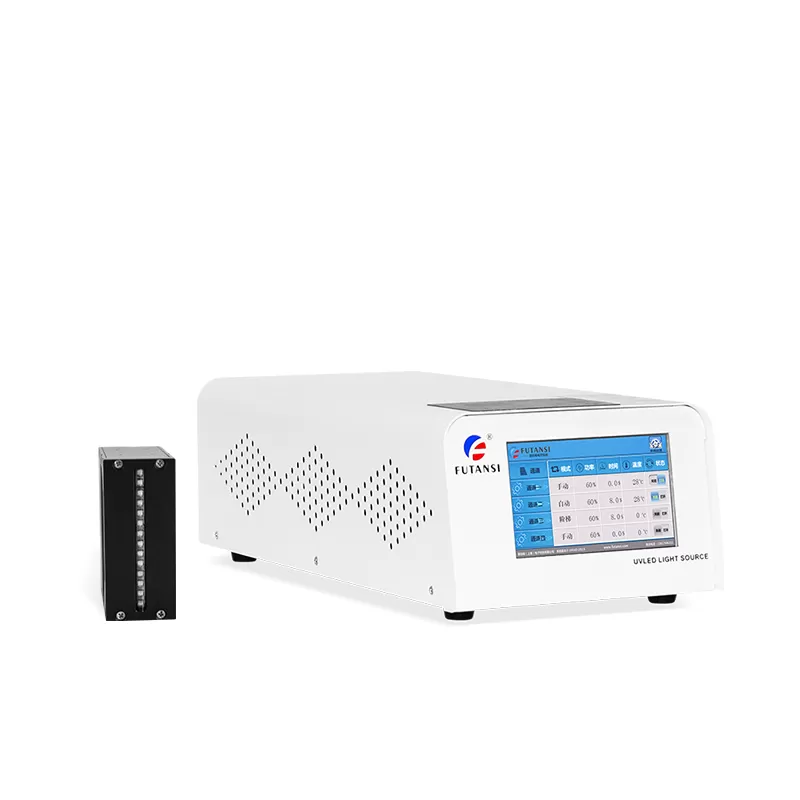
UVLED线光源的核心并不只是形成一条狭长光斑,而是使有效照射区域与实际加工路径保持一致。在点胶固化过程中,如果胶路具有一定长度,逐点照射可能增加光源移动、工件定位和动作控制的复杂度;采用线光源,则可以根据胶路尺寸布置固定照射位置,或者配合运动机构完成扫描式固化。在连续生产场景中,工件通过线性照射区域时,光源需要在有效宽度内提供符合工艺要求的光能,同时避免边缘区域覆盖不足。复坦希UVLED线光源采用线型发光结构,线宽均匀度可达95%以上,实际表现需结合具体型号、测量方法、照射距离及工作条件确认。对于精密粘接和线状涂层固化而言,合理的光学设计有助于降低沿照射区域的光能差异,为后续工艺参数设定和批量生产提供基础。
多通道独立控制是线光源适配差异化固化任务的重要设计方向。不同产品的胶路长度、照射区域和材料用量可能存在差异,如果所有照射通道始终采用完全相同的工作方式,就不一定能够兼顾各种工件的实际工艺要求。通过多通道控制结构,可以根据具体设备配置对相应通道进行管理,使光源的使用方式更容易与工件布局及工位节拍相匹配。例如,在具有多个线性固化位置的装配设备中,工程人员可以根据各位置的工艺要求规划通道启停和照射流程,减少无效照射,并使固化动作更好地融入设备控制程序。需要注意的是,通道独立控制的具体功能取决于设备配置,实际应用前应明确通道数量、控制逻辑及电气接口,避免将多通道设计理解为所有工艺参数都可以不受限制地独立调整。
在柔性线路板和电子组件制造中,UVLED线光源适合用于条形胶路、局部保护材料及其他具有明确线性照射要求的工序。柔性线路板通常具有薄、轻、易弯折的结构特点,部分加工区域还分布着细小元件和连接线路。在涂覆保护材料或进行局部粘接后,生产工序需要让紫外光覆盖指定位置,同时尽量减少对周边区域的非必要照射。针对这类应用,线光源的长度、安装位置和工件运动方式需要围绕实际加工区域进行设计,并结合材料推荐波长与有效照射时间确认工艺条件。对于连续输送的产品,还应检查输送过程中工件是否出现偏移、抖动或高度变化,因为这些因素可能影响光源与加工区域的相对位置。将线光源与稳定的定位工装、输送机构及控制系统配合,有助于减少工件差异对固化工序的影响。
在光通信器件和精密光电组件制造中,线光源的应用则需要兼顾照射范围与装配精度。例如,部分器件的固定胶路沿特定方向延伸,若采用点状照射方式逐个处理,可能增加操作步骤,而合适的线性照射结构能够覆盖相应的胶路区域。不过,光通信和光学器件通常对装配位置、粘接状态及固化后的结构稳定性有较高要求,因此不能仅以照射速度作为设备选择依据。工程人员还需要关注胶层厚度、材料透光性、工件遮挡以及胶水固化收缩等因素,并确定固化前后是否需要进行位置或性能检查。对于存在高度差、弧面或复杂装配结构的产品,应先确认线光源能否覆盖真正需要固化的区域;若工件运动轨迹特殊,也需要评估光源安装角度与运动路径之间的关系。通过前期工艺验证,可以判断线光源是否适合该工序,以及是否需要结合专用夹具或其他照射方式使用。
设备选型时,企业应根据材料特性、加工路径和产线条件确定线光源配置,而不宜只关注额定功率。复坦希UVLED线光源可根据实际需求选择风冷或水冷方式,并提供不同长度规格及定制化照射头结构,便于适配不同安装空间与有效照射区域。其可选波段包括254nm、365nm、385nm、395nm、405nm及470nm等,具体波长应根据UV胶、油墨或涂层材料的光谱响应确定,并以材料资料及测试结果为准。对于连续运行的设备,还需综合考虑输送速度、光源与工件的距离、照射宽度、散热条件和控制接口。设备可采用屏幕触控、脚踏或RS232/RS485通讯等控制方式,实际接口及功能应以具体配置为准。正式投入生产前,建议使用真实工件开展固化测试,并检查不同位置的固化状态、材料性能和批次一致性,再确定适用的运行参数,避免以单次试验结果替代完整工艺验证。
随着制造工序对连续加工、设备集成和质量稳定性的要求不断提高,UVLED线光源的价值逐渐延伸到线性光学设计、多通道控制以及生产节拍协同等方面。企业在导入设备前,应明确需要处理的胶路或涂层区域,梳理材料适配要求、工件运动方式和质量判定标准,再确定光源长度、波长、冷却方式及控制方案。对于非标工位,还应提前考虑安装空间、线路布置、通道控制逻辑和设备维护需求,使光源结构能够与现场生产条件相匹配。复坦希(北京)电子科技有限公司围绕UVLED固化设备及精密光电制造应用提供相关产品支持,其UVLED线光源可结合不同照射尺寸、冷却方式和控制需求进行选型与配置评估。通过光源与工艺条件的合理匹配,并配合真实工件验证,企业能够更有针对性地解决线状区域及扫描式固化中的照射覆盖问题,为连续化生产和固化工艺稳定运行提供支持。