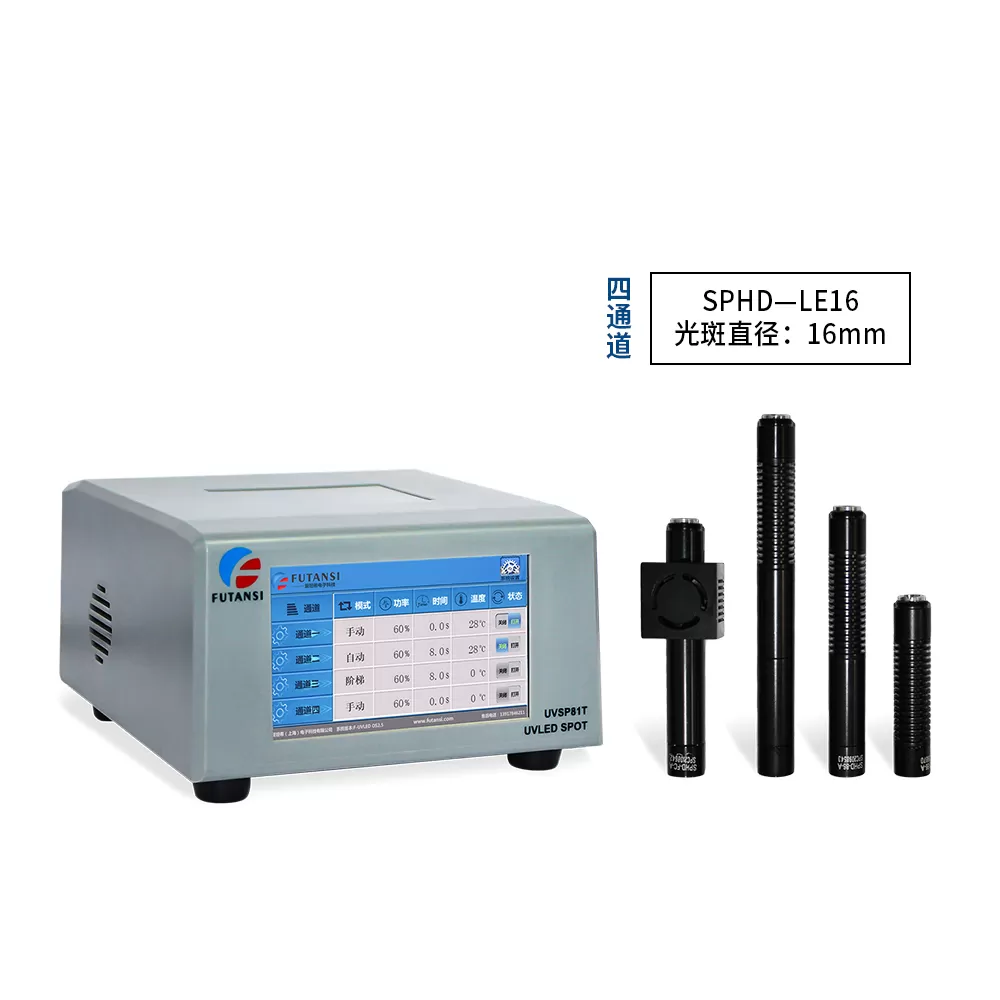
在精密光学器件、光通信组件、微型电子元件及自动化装配生产中,一个产品往往存在多个需要进行UV胶固定的位置。例如,光模块内部的透镜组件、光纤阵列、微型支架以及光学连接结构,可能需要在不同位置完成点胶和紫外固化。如果采用单个UVLED点光源逐个照射,不仅需要反复移动光源或产品,还可能增加工位等待时间,使不同粘接位置的固化节拍难以统一。尤其在批量生产过程中,多个胶点之间如果存在较大的固化时间差,还需要考虑先后固化对装配状态和生产流程的影响。UVLED点光源多通道独立控制,正是针对这类多位置固化需求发展的一种设备配置方式。通过设置多个独立的紫外出光通道,使不同光源分别对应产品上的指定粘接位置,再由控制系统统一管理各通道的启动、停止和照射参数,可以根据生产工艺实现多个胶点同时固化,也可以按照预设顺序分组执行,从而提高多位置装配工艺的控制灵活性。
多通道UVLED点光源系统的设计,首先需要明确产品上有多少个固化位置,以及各个位置之间的空间关系。不同产品的胶点布局差异较大,有些粘接点集中分布在同一平面,有些则位于不同高度或不同方向,还有一些需要从狭小空间进入才能完成照射。因此,不能简单地根据胶点数量确定通道数量,还需要考虑光源出光头能否到达对应位置,以及各通道之间是否存在照射干涉。对于位置比较集中的微型光学组件,可以采用多个独立出光头分别对应不同胶点,通过专用支架固定出光位置;对于分布在产品不同区域的粘接点,则需要结合产品结构设计出光头布局和安装角度。如果多个固化位置之间的距离较远,还应考虑光纤传输方式、出光头安装空间和光路损耗等因素。设备配置前,建议根据产品三维结构或实际样件确定每个通道的照射位置、工作距离及光斑覆盖范围,确保多个出光通道能够同时满足空间定位要求。
实现多个粘接位置同步固化,关键在于各通道具备相对独立的控制能力。传统单通道设备通常只有一组出光控制单元,无法直接满足多个位置分别设置照射参数的需求。多通道独立控制系统则可以为不同出光通道配置独立的控制单元或控制接口,使每个通道能够根据对应胶点的工艺要求进行参数设置。例如,在同一个光学组件中,不同粘接位置可能使用相同类型的UV胶,但由于胶层面积、厚度和实际受光条件存在差异,各位置所需的照射时间或输出功率不一定完全一致。通过独立控制,可以分别设置各通道的输出状态,而不必让所有出光头始终采用完全相同的工作参数。对于需要同时固化的工艺,控制系统可以在接收到启动信号后统一触发多个指定通道;对于存在不同固化要求的产品,则可以选择部分通道先启动,其他通道在满足工艺条件后再执行。独立控制并不意味着所有通道必须同时工作,而是让设备具备按照产品工艺灵活分配照射任务的能力。
同步固化还需要解决多个通道之间的光学参数匹配问题。即使多个出光头同时启动,如果各通道的实际光强、光斑尺寸或照射距离存在明显差异,也可能导致不同胶点的固化程度不一致。尤其在光模块封装、精密透镜固定及多点结构粘接过程中,部分胶点可能承担主要定位作用,另一些胶点则用于辅助固定,如果各位置固化状态差异过大,可能影响组件整体的装配稳定性。因此,在设备调试阶段,需要对每个通道分别进行光强检测和照射范围确认,并根据实际胶点尺寸调整出光头位置。常见UVLED点光源可根据胶水要求选择365nm、385nm、395nm或405nm等波长,具体配置应以胶水的光谱响应为依据。如果多个通道使用相同波长,也需要检查不同出光头在实际工作距离下的输出一致性;如果不同工艺位置需要采用不同波长,则应进一步评估系统的光源配置和控制能力。对于采用光纤传输的多通道设备,还应关注光纤长度、弯曲状态及连接端面的清洁情况,避免通道之间出现不必要的输出差异。
在控制系统设计方面,多通道UVLED点光源需要根据生产线的自动化程度选择合适的触发和通信方式。对于人工操作工位,可以通过控制面板或脚踏开关启动指定通道,操作人员完成产品定位后,设备按照设定参数执行固化。对于半自动装配工位,可以将点胶完成、产品到位或夹具锁定等信号接入控制系统,在满足启动条件后触发对应通道。对于自动化生产线,则可以通过PLC、RS232或RS485等通信方式实现设备与上位机之间的数据交互,统一管理通道选择、输出功率、照射时间及工作状态。需要注意的是,多通道同步触发不仅要求各通道能够同时接收启动指令,还需要考虑控制响应时间和实际出光状态之间的差异。对于固化时间要求较严格的工艺,应通过设备测试确认通道启动的一致性,并将异常报警、通道状态检测和安全联锁纳入控制流程。如果某个出光通道发生异常,系统应能够识别故障状态,避免产品在部分胶点未正常固化的情况下直接流入下一道工序。
从实际生产应用来看,光模块内部多点粘接是UVLED点光源多通道控制较有代表性的使用场景。例如,一个光学组件可能同时包含多个透镜固定位置和辅助支架粘接位置,各胶点在完成点胶和装配后,需要进行局部紫外固化。如果采用单个光源逐点照射,设备或产品需要反复移动,容易增加工位操作步骤,也可能影响已经完成定位的光学元件。采用多通道点光源后,可以根据各胶点的位置布置多个出光头,使其分别对准对应粘接区域。产品完成定位后,控制系统根据工艺程序统一触发相关通道,实现多个胶点同步照射。如果不同位置的胶层厚度或固化要求不同,还可以将多个通道划分为不同控制组,分别执行相应的照射参数。实际导入时,应先通过样件确认每个胶点的光照覆盖范围和固化效果,再验证多个通道同时工作时的输出稳定性、散热状态及产品温升情况。对于需要保持光学位置精度的组件,还应检查同步固化前后器件的相对位置和光学性能,确保提高生产节拍的同时不影响装配质量。
多通道独立控制的真正价值,在于让UVLED点光源从单一位置照射设备转变为能够适应复杂装配工艺的多位置固化系统。设备选型时,除了关注通道数量,还应重点评估每个通道是否能够独立设置参数、是否支持同步触发、出光头能否灵活布置,以及控制器能否与现有自动化设备进行通信。对于产品型号较多、胶点分布变化较大的生产场景,还应考虑出光头更换、工装切换和配方管理等功能。复坦希(北京)电子科技有限公司围绕UVLED点光源及精密固化应用,可根据产品粘接位置、胶水特性和自动化生产需求,配置多通道出光结构及相应控制方式。通过合理规划出光头布局、建立各通道独立参数和同步触发机制,并结合实际样件开展固化验证,可以实现多个粘接位置的协调照射,提高多点粘接工艺的连续性和一致性,为光模块封装、精密光学组件装配及微型电子器件生产提供更加灵活的UV固化设备配置。