在光模块与光通讯器件的自动化组装中,点胶与固化往往是紧密相连却又极易脱节的两个环节。随着光模块内部结构向高密度、微型化发展,光纤阵列的粘接、芯片的贴装以及壳体的密封,其胶路越来越细长,且经常隐藏于狭小的空间缝隙中。如果点胶位置发生了偏移,而UVLED线光源依然按照固定位置盲目照射,不仅会导致胶水固化不充分,还容易让紫外光波及周边的光敏元件,造成不可逆的损伤。要解决这一痛点,核心在于让设备“先看清再动手”。将UVLED线光源与机器视觉定位系统深度结合,实现点胶轨迹与照射区域的像素级精准匹配,是目前光模块制造企业提升封装良率的必经之路。
视觉定位系统在整套联动工艺中扮演着“总指挥”的角色。在光模块的来料阶段,工件在托盘或传送治具上的位置往往存在微小的偏差,如果仅靠机械硬限位来定位,很难满足微米级的封装要求。视觉系统通过高分辨率CCD相机和远心镜头,首先捕捉芯片边缘、定位基准点或光纤阵列的轮廓特征。算法将这些图像特征转换为机器坐标系中的精确坐标,告诉系统工件当前偏了多少、转了多少。在这个过程中,视觉系统不仅完成了宏观的初定位,还会为接下来的点胶路径规划提供精确的起始基准,确保点胶针头能够顺着真实的胶路轨迹移动。
有了视觉系统提供的基准坐标,点胶机才能精准地将UV胶水涂布在正确的位置。然而,光模块的胶路往往极为纤细,点胶后的胶层宽度和形态也会因胶水粘度、点胶压力而存在微小波动。此时,视觉系统需要执行第二次复核:在点胶完成后,再次拍照确认胶水的实际覆盖范围。这些实时生成的视觉数据会被同步传输给运动控制系统,为UVLED线光源的介入提供精确的“靶标”。这就从根本上避免了传统工艺中“盲点盲照”带来的位置偏差,让固化光源的照射范围完全建立在真实的胶层数据之上。
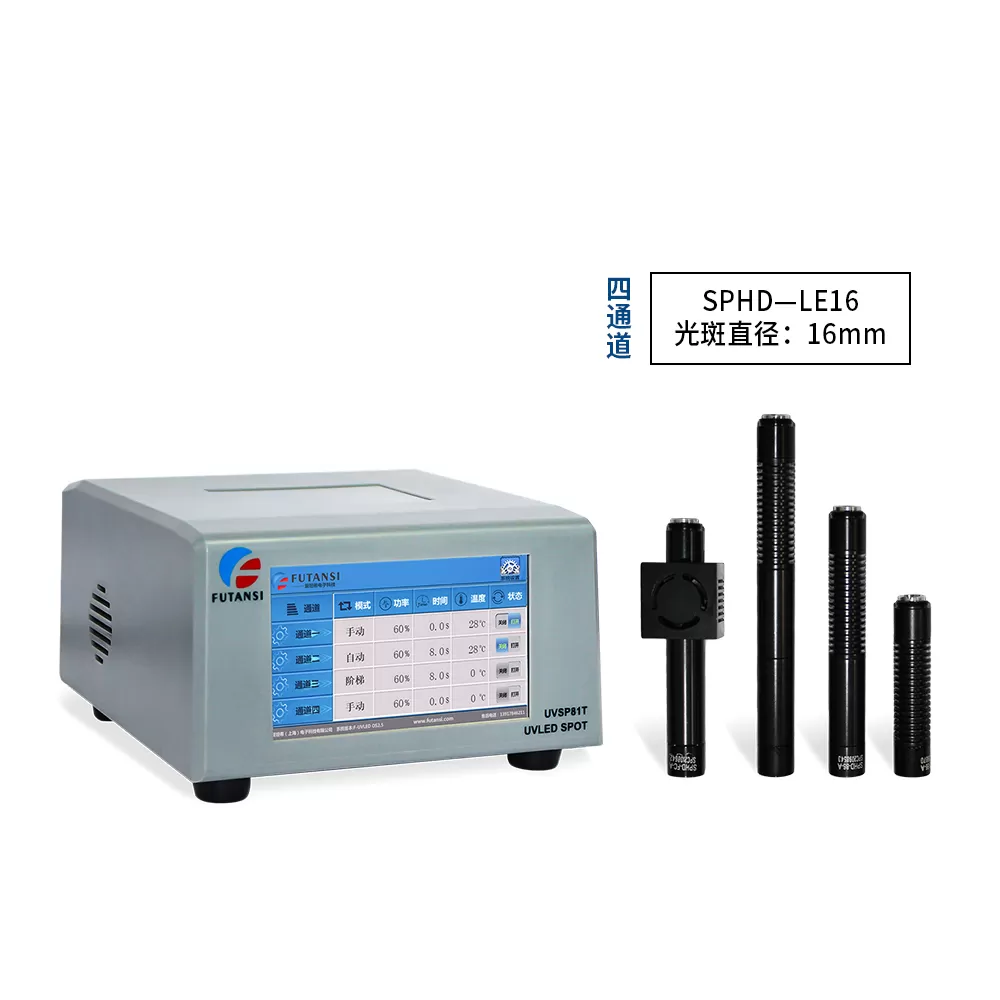
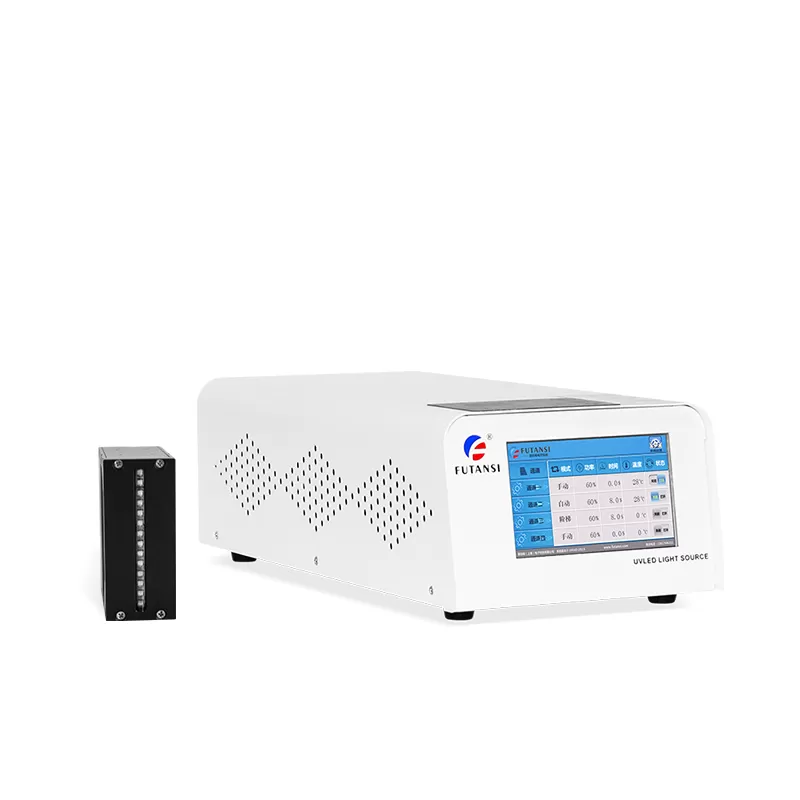
UVLED线光源的硬件特性,使其成为承接视觉数据的理想执行端。相比于面光源的宽泛覆盖,线光源的发光面呈长条状,能够像一把高能量的“光刀”,极其贴合光模块内部长条形或扫描式的胶路。接收到视觉系统传来的坐标后,五维或六维调整架会带动线光源进行空间姿态的微调。通过控制工作距离和透镜聚焦,线光源的窄边照射宽度可以被压缩到几毫米甚至更窄,确保紫外能量高度集中在胶层上。同时,线光源的出光长度也可以根据光模块器件的实际尺寸进行定制,无论是几厘米的FA阵列,还是更长的波导器件,都能实现一字型的完美覆盖,绝不浪费一点紫外能量。
在软件控制层面,实现点胶位置与照射区域的精准匹配,依靠的是视觉坐标、运动控制与光源触发的无缝闭环。当运动平台将线光源移动到点胶轨迹的正上方时,视觉相机最后确认一次位置贴合度,随后系统通过I/O接口向线光源控制器发送触发信号。由于线光源是瞬时点亮、无需预热的,它能在毫秒级内输出高能量紫外光。对于不规则的光模块结构,系统甚至可以联动多轴调整架,让线光源以特定的倾角斜向照射,深入点胶缝隙。配合在线紫外线数字探头,系统还能实时监测光强衰减,一旦发现能量波动,立刻通过闭环控制进行补偿,确保每一条胶路收到的总能量严丝合缝地一致。
一个来自光通讯器件产线的实际技改案例,能够清晰地展示这种视觉与光源联动的价值。该企业过去在封装一种细长型的光接收组件时,采用固定支架上的线光源进行照射。由于来料陶瓷插芯在治具中存在微小位移,点胶位置经常偏离中心,而线光源的位置无法自适应,导致一侧胶水过固化发脆,另一侧胶水未干发黏。引入视觉定位系统后,设备在点胶后增加了一次视觉抓拍,系统自动测算出胶路的实际中心线偏移量,并指挥电动调整架将UVLED线光源平移至胶路正上方,同时微调倾斜角匹配壳体角度。改造后,不仅彻底消除了局部欠固化的问题,由于光斑精准跟随胶路,周边敏感器件的受热和紫外辐射风险也被大幅降低。
总体来看,UVLED线光源配合光模块视觉定位系统,不仅是两个硬件的简单叠加,而是光机电算一体化的工艺重构。视觉系统赋予了线光源“感知与计算”的能力,点胶数据为照射区域提供了绝对的坐标依据,而高能量、高均匀度的线光源则保证了固化动作的干脆与精准。复坦希(北京)电子科技有限公司依托在精密调整架、机器视觉、光波导耦合与UVLED固化设备上的深厚积累,能够为客户提供从点胶轨迹规划到光源柔性安装的一站式联调支持。在光模块制造向全自动化迈进的今天,只有让光斑真正长眼睛,让照射紧跟点胶,企业才能在微米级的装配竞争中筑牢良率壁垒。