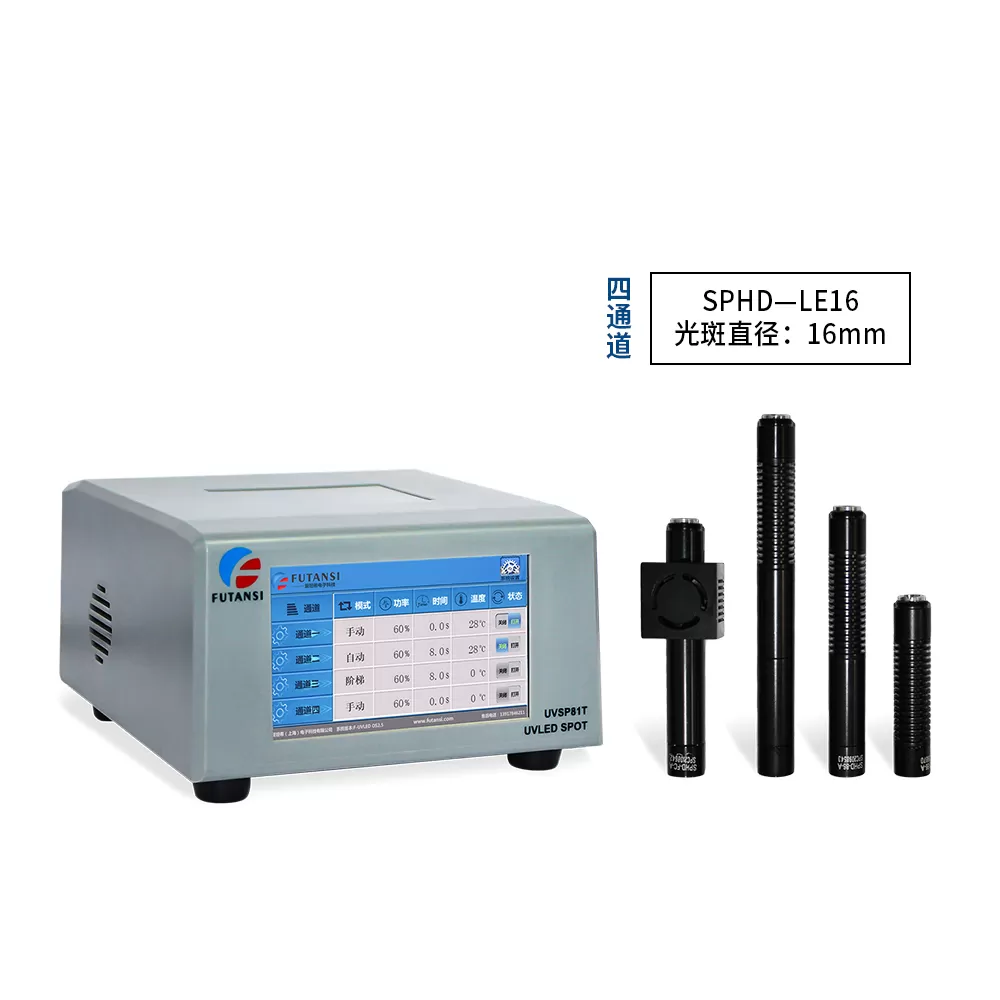
光纤连接组件在装配过程中,粘接不仅承担固定作用,还与连接端的位置保持密切相关。对于插芯、光纤、连接器套管等精密部件而言,胶水施加后,组件往往需要先完成位置调整,再通过紫外照射让胶层快速建立初始固定状态。如果固化动作过早,可能限制后续定位修正;如果固化速度过慢,又会拉长生产节拍。因此,UVLED点光源在这类工艺中的价值并不只是“把胶水照干”,而是要在粘接定位过程中实现对目标胶区的准确照射,并配合装配节奏控制固化速度,使器件能够在合适的时间点稳定下来。
光纤连接组件的粘接区域通常具有明显的局部特征,真正需要固化的往往只是插芯周围、光纤固定位置或连接部位的一小部分。若采用照射面积过大的光源,容易将非目标区域一并照射,不利于精细控制;而点光源可以针对具体胶点进行局部处理,使紫外光主要作用于需要固定的位置。在设备应用中,点光源的位置通常需要与组件夹具、光纤走向和操作空间配合,既保证光线能够到达胶区,又尽量避免光源安装结构干扰器件调整。对于需要进行微量位置修正的连接组件,这种局部照射方式尤其适合建立更加明确的工艺边界。
在实际粘接过程中,照射精度与固化速度并不是两个完全独立的指标。光源如果能够准确覆盖目标胶区,单位时间内的有效紫外作用就更集中,便于在较短工艺窗口内完成固定。反过来,如果光源位置偏移,紫外输出虽然存在,但真正作用于胶层的有效照射可能不足,就可能需要延长处理时间才能达到相应状态。因此,影响固化节拍的并不只是光源输出能力,还包括工作距离、照射位置、胶点形态以及组件定位状态。对于光纤连接组件而言,先建立稳定的机械位置关系,再确定点光源的照射位置,有助于减少反复调整对固化时间的影响。
为了兼顾定位精度与生产效率,一些粘接工艺会将固化过程划分为不同阶段。在组件完成光纤位置或连接端位置调整后,可以先对关键胶点进行局部预固化,使胶层获得足够的初始固定能力,从而减少器件在后续操作中的位移。待整体位置确认后,再进行后续充分固化。这种方式的核心并不是简单缩短照射时间,而是把紫外处理与机械定位过程进行衔接,让光源在不同工艺阶段承担不同作用。对于需要边调整边固定的精密连接组件,这种分阶段处理思路能够降低一次性完全固化带来的工艺限制。
胶水本身的反应特性也会影响UVLED点光源的配置方式。不同UV胶的光引发体系、黏度、胶层厚度以及推荐固化波段存在差异,因此不能只按照“光纤连接组件”这一产品名称确定光源条件。常见UVLED波长包括365nm、385nm、395nm和405nm,但实际选择仍需要根据所使用UV胶的光谱响应和供应商建议进行验证。在满足材料反应需求的前提下,还需要结合胶点尺寸和实际定位节拍确定照射条件。这样才能避免一味提高输出或延长时间,而是通过材料与光源匹配来获得更合理的固化窗口。
对于批量化光纤连接组件生产,照射精度还需要转化为可重复的设备动作。单次装配时,操作人员可以根据经验调整光源位置,但批量生产更关注不同产品之间的重复性。因此,点光源通常需要与定位夹具、运动机构或自动控制系统配合,使组件进入固定位置后,光源能够按照相对稳定的空间关系作用于胶区。与此同时,设备还需要控制照射启动时机,使产品完成定位后再进入固化动作,避免产品尚未稳定就提前固化。通过机械定位、光源定位和控制时序的结合,可以使照射精度真正转化为生产一致性。
从光纤连接组件粘接定位的实际工艺来看,UVLED点光源兼顾照射精度与固化速度的关键,并不是单纯追求更强的紫外输出,而是把“光照在哪里”和“什么时候开始固化”两个问题同时处理好。准确的局部照射可以减少无效曝光,合理的固化时序可以为器件调整留下必要空间,而匹配UV胶材料特性的光源配置则为最终固化效果提供基础。复坦希(北京)电子科技有限公司专注于UVLED点光源及相关光固化设备,可根据光纤连接组件的胶点位置、装配方式和生产节拍,对光源照射形式及设备配置进行匹配,为精密粘接定位工艺提供稳定的紫外固化支持。