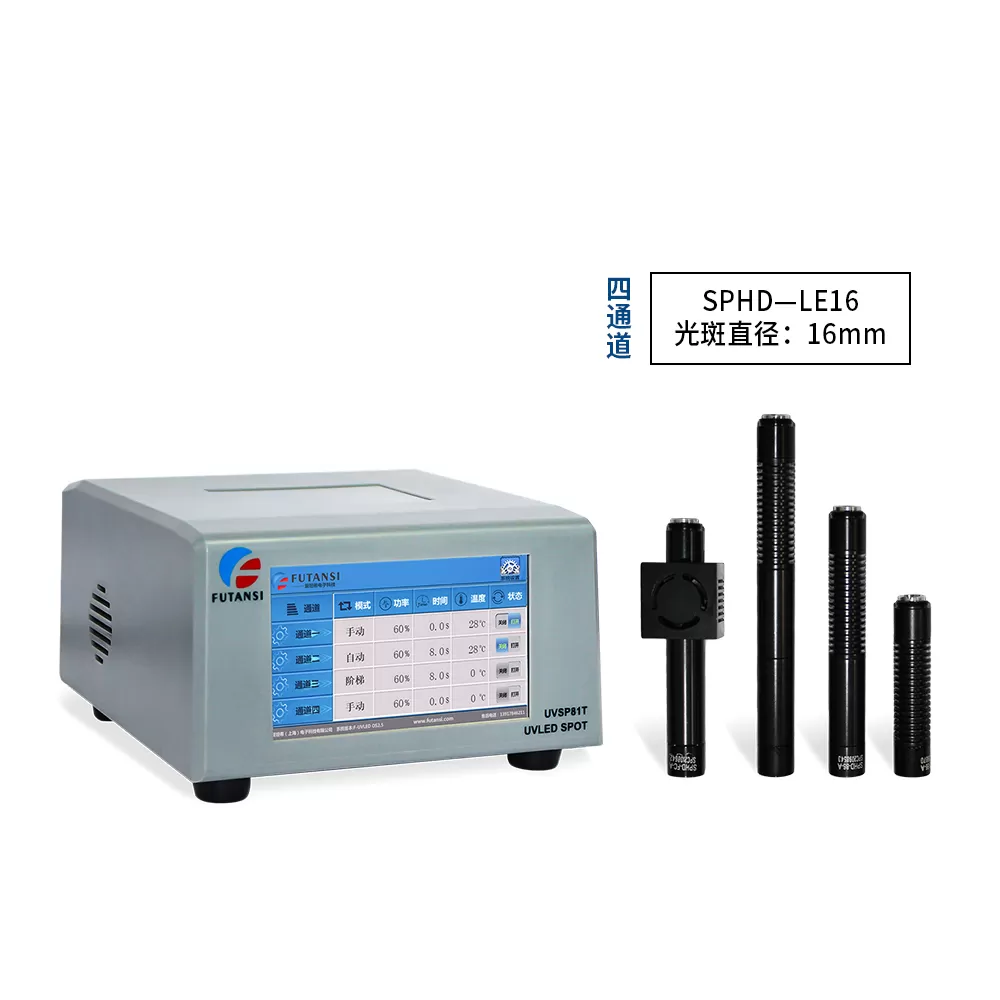
微型传感器在装配过程中,点胶往往承担元件固定、局部密封以及结构连接等作用。与尺寸较大的平面器件不同,微型传感器内部通常包含芯片、引脚、壳体、感测部件及连接结构,胶点可能分布在台阶、凹槽、边角或狭窄区域。点胶完成后,如果采用普通大面积照射方式,光线容易受到壳体和周边零件遮挡,实际能够到达胶区的紫外光受到限制。与此同时,传感器中的部分功能区域又不适合接受无关照射,因此这类产品更加需要针对局部胶点进行处理。UVLED点光源凭借较集中的照射方式,可以围绕具体胶点建立小范围紫外处理区域,更适合复杂结构微型传感器的局部固化工艺。
复杂结构首先带来的问题,是“看得到胶点”并不等于“光线能够有效照到胶点”。例如,胶水可能位于传感器壳体内侧、两个零件结合面的边缘,或者被其他结构件部分包围。若光源直接从单一方向照射,紫外光可能被壳体遮挡,使目标胶区出现实际受光不足的情况。因此,在设备应用前,需要结合传感器的三维结构判断胶点周围的开放空间,以及紫外光能够进入的位置。对于结构较规整的产品,可以通过调整点光源的安装方向进行对应;对于存在明显遮挡的部位,则需要结合多个照射位置或不同入射方向处理,使紫外光真正作用到需要固化的区域。
点胶位置的变化也会影响点光源的配置方式。微型传感器虽然整体尺寸较小,但不同型号的胶点位置可能存在明显差异,有的集中在固定连接位,有的沿着壳体边缘分布,还有的位于多个离散位置。此时,光源不能只按照“传感器尺寸”确定,而需要根据实际胶区重新规划照射点。对于单个关键胶点,可以采用单通道定点照射;对于多个相邻位置,则可以通过多个光源模块形成对应照射关系。这样的配置方式能够减少紫外光进入非目标区域的机会,也更适合微型传感器对局部工艺控制的要求。
复杂结构中的局部固化还需要处理光源与点胶机构之间的空间关系。传感器完成点胶后,产品通常还要经历定位、检测和固化等动作,如果UVLED点光源占据的位置影响点胶针头、夹具或机械手运动,就会增加设备集成难度。因此,光源安装时需要根据整套工位的机械路径安排位置,尽可能避开点胶头、产品上下料方向以及检测机构。同时,点光源与工件之间还需要保持稳定的相对距离,使产品每次进入固化位置时,目标胶点都能处于相近的照射条件下。对于自动化生产而言,这种空间关系的固定比单纯增加光源输出更具有实际意义。
微型传感器局部固化还涉及“先固定哪里、后固定哪里”的工艺安排。部分产品在点胶后可能仍需要进行位置修正,如果关键胶点过早完全固化,后续装配动作可能受到限制。因此,可以根据产品工艺,将部分胶点设置为先处理的定位胶区,用于建立初步固定状态;完成后续装配动作后,再处理承担主要连接作用的胶区。UVLED点光源适合这种按区域分别处理的方式,因为不同光源可以对应不同位置,根据设备程序依次启动。这样可以让固化动作与传感器装配顺序保持一致,而不是所有胶区同时进行紫外处理。
材料特性同样决定了局部固化的具体方式。微型传感器所使用的UV胶可能具有不同的黏度、胶层厚度和光谱响应,尤其是在狭窄结构中,胶水实际形成的厚度和形态可能与平面产品不同。常见UVLED波长包括365nm、385nm、395nm和405nm,但具体采用哪一波段,需要结合胶水光引发体系以及材料供应商推荐条件确认。对于局部胶点,还需要关注光源距离和实际受光区域,避免只根据额定输出判断固化结果。实际导入生产前,通过真实胶水和真实传感器结构进行工艺验证,更容易确定合适的照射条件。
在批量生产环境中,复杂结构局部固化最终还需要转化为稳定、重复的设备动作。产品每次进入工位后,其定位状态、光源位置以及照射顺序都需要保持一致,否则即使前期工艺已经验证合格,也可能因为实际位置变化产生固化差异。因此,UVLED点光源需要与传感器专用治具、定位机构及控制程序协同工作。对于多个胶点,还可以按照胶区位置分别控制光源,使不同区域具有清晰的处理逻辑。这样既能够避免整机照射带来的无效曝光,也便于后续工艺调整和异常分析。
从微型传感器点胶工序来看,复杂结构局部固化的难点不在于光源面积有多大,而在于紫外光能否准确进入目标胶区,同时不干扰周围结构和装配动作。UVLED点光源通过小范围定点输出,可以针对狭窄、凹陷、边缘以及局部遮挡区域进行针对性处理,并能够结合不同胶点位置安排照射顺序。复坦希(北京)电子科技有限公司专注于UVLED点光源及相关光固化设备,可根据微型传感器的产品结构、胶点位置、装配空间和生产方式,对光源数量、安装方向及照射方式进行匹配,为复杂结构产品的局部UV固化提供设备支持。